
在工业模具维护与刀具翻新现场,高价值硬质合金的分离拆解始终是一项精细作业。东莞市金犇崃机电设备有限公司主营感应加热取钨钢块等局部热拆与无损分离工艺设备。对于需要回收钨钢或复用昂贵钢基体的制造企业而言,如何避免传统拆解导致的工件破损是工艺改造的关注点。许多车间在面临镶套过盈配合松脱或钎焊结合面拆卸时,常因选用手段不当而造成材料报废。通过深入分析结合面的物理连接机制,建立规范的感应分离方案,能够帮助工程师在不损坏母材的前提下实现高效拆卸。
传统分离方式导致的工件损伤与机理分析
在模具镶块与耐磨部件的装配中,钨钢与钢基体主要依靠过盈压配或高温钎焊紧密结合。传统车间在处理这类工件时,往往习惯使用机械锤击、手工錾切或者乙炔明火烘烤。钨钢作为典型的硬质合金,具备很高的硬度与优异的耐磨性,但其断裂韧性相对较低,表现出明显的脆性特征。当维修人员使用铁锤等刚性工具剧烈敲击基体或结合边缘时,局部的集中应力极易诱发材料崩角,甚至在合金内部形成贯穿性微裂纹,导致高昂的材料直接报废。
机械强行顶出不只会伤害硬质合金,还会对配合的钢质座孔造成拉伤。在深孔或阶梯孔过盈配合中,强行施加轴向重压会导致基体金属内表面出现严重的咬合擦伤,破坏公差配合精度,使基体无法直接装配新镶块。如果转而采用外协电火花或线切割将基体破拆,虽然能够保全内部的硬质合金,但破坏性拆解意味着基体完全丧失再利用价值,大幅推高了模具与刀具的维护成本与加工周期。
使用乙炔割等传统明火进行高温加热,同样存在不可忽视的热力学缺陷。火焰加热的热量传递主要依赖工件表面向内部的低速热传导,加热区域极为弥散,难以实现局部聚焦。在此过程中,钢基体与钨钢块长时间处于高温烟气笼罩之下,容易引发金属基体的整体退火软化,降低基体的原有机械强度。长时间无保护的火焰烘烤还会造成工件表面严重氧化剥落,伴随产生的刺鼻烟尘与明火操作隐患,也对车间作业安全构成了长期挑战。
局部热拆无损分离的工艺机理与步骤
实现硬质合金完整取出的物理基础,在于充分利用异种金属在升温过程中的热膨胀系数差异,或是快速熔化层间结合介质。在常温到数百摄氏度的升温区间内,普通钢基体的线膨胀系数大约在每摄氏度十一乘以十的负六次方左右,而钨钢的线膨胀系数只为每摄氏度四点五乘以十的负六次方左右。这意味着在相同的受热温升条件下,外层钢座孔的径向膨胀量是内部钨钢镶块的两倍以上。借助电磁感应原理将能量迅速注入钢基体,使其受热膨胀产生几何间隙,过盈连接便会瞬间松解。
对于通过铜基或银基钎焊黏结的结合面,无损分离的关键在于使钎料层受热软化或微熔。铜基钎料的常规熔化温度在八百摄氏度上下,银基钎料的熔化温度则处于六百五十摄氏度左右。感应交变磁场能够穿透表层,在焊缝附近产生涡流热聚集,使钎料快速达到相变熔点而失去结合力。由于整个过程热量高度集中于结合区域,内部导热率较低的硬质合金尚未整体吸热升温,操作人员便可趁结合层软化之机,借助微小外力将其无损脱模。
规范的分离操作要求建立标准化的工序流程。第一步必须对待分离工件的结合处进行清理,使用清洗剂或钢丝刷彻底去除表面的油污、碳化锈迹与松散氧化皮,保证电磁能量的稳定耦合与操作界面的清晰观察。第二步需根据结合面的外形几何特征,选择适配的感应加热线圈并完成空间定位。在通电加热过程中,现场人员必须密切注视配合面与工件表面的颜色变化,准确捕捉加热停止的工艺节点。一旦达到设定温度或观察到钎料熔化迹象,立即切断电源输出。
工件分离后期的取件与缓冷是决定成品完好率的关键环节。作业人员必须佩戴耐高温隔热手套,严禁继续使用铁锤等硬质铁器敲击高温状态下的合金。此时应当采用紫铜棒、木槌或耐热撬具,沿脱模方向给予结合面轻微的轴向震动或轻撬,使已经松动脱开的钨钢块平稳滑出。脱模后的钨钢与基体严禁直接浸入冷水或实施风机强冷,必须放置在隔热保温材料中自然空冷或缓冷,防止内部出现巨大的温差热应力裂纹。工件降至室温后,再进一步清理表面残留钎料并完成探伤检测。
设备选型与感应线圈适配的关键核对要点
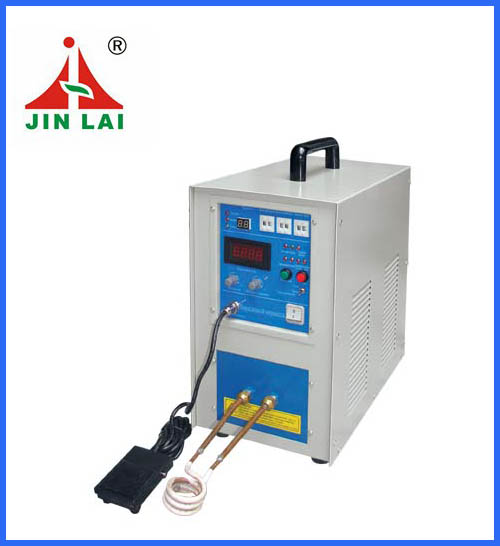

在规划高频与超音频感应加热设备时,合理的频率与功率匹配直接关系到能量输入的深度与边界控制。根据电磁感应的集肤效应规律,高频电流趋向于金属的外层表面,而随着工作频率的降低,电流透入深度相应增加。在拆解工件的工艺应用中,常用的工作频率范围处于超音频十千赫兹到五十千赫兹之间,这种频段能够兼顾基体一定厚度内的快速受热与能量渗透。如果处理几克至几十克的精细小型硬质合金刀头,可考虑切换至更高频段实施极浅表层的快速点加热。
输出功率的选择必须与工件质量以及热容量严格对应。拆解质量在几十克到数百克之间的小型钨钢块或镶件时,设备输出功率通常设定在十五千瓦至三十千瓦区间即可满足需求。若面对大型机械模具中的大型冲压镶块或数公斤级的重型耐磨块,则需要调用三十千瓦至六十千瓦的功率输出,以保证在短时间内向基体注入足够的膨胀热量。整个受热时间建议严格控制在十秒至五十秒范围内,避免长时间持续加热导致热量无序传导至合金心部。对于结构复杂的大型零件,宜采用分段加热或低速相对扫描的方式均匀分布能量。
感应线圈作为高频电磁场能量转换的重要末端,其空间几何形态必须根据待拆解工件量身配置。对于回转体轴套、圆柱形柱塞或规则外圆的模具镶块,通常选用圆形或环形感应线圈,使磁力线能够均匀环绕在钢套四周。当面对大平面耐磨板、凹模深槽内部或非对称的异形模具镶块时,则应选择仿形的开口线圈或横向穿透力更强的U型线圈。线圈的形状设计直接决定了电磁能量在工件表面各区域的分布密度。
设计与制作感应线圈时,内壁与工件之间的几何间隙控制极为严苛。在实际装配中,线圈内径与工件外壁之间通常需要保留二至五毫米的均匀安全间隙。间隙过大会导致电磁耦合系数大幅跌落,能量损耗加剧且升温速度变慢;间隙过小则容易在高温工件膨胀或取出过程中发生机械擦碰,诱发线圈短路或工件表面打火损伤。安装时线圈的主磁极中心平面必须尽量对准工件结合面与焊缝位置,从而实现热量在微观界面上的投送。
现场作业的安全控制与基体复用评估路径
现场作业人员对加热过程终点的精确辨识,是防止材料退火与开裂的屏障。在过盈配合松退工况下,加热的停止信号是钢基体结合区域呈现均匀的浅红色,该颜色对应的瞬时温度约为五百至六百摄氏度,此时钢体孔径已产生足够的弹性与微量塑性膨胀,不可继续加热至亮红或白炽状态以防晶粒粗大过烧。在钎焊连接工况下,作业人员应聚焦观察焊缝边缘的微观形态,当观察到固态钎料融化变为液态、结合边缘泛起微小焊剂气泡或镶块出现轻微浮动时,即表明剪切阻力已经消除,应瞬间停止加热。
硬质合金本身的耐温上限与受热特性需要严格把控。由于钨钢材质的导热率远低于结构钢,局部急速升温容易在合金内部形成剧烈的膨胀梯度。在钎焊拆解作业中,钨钢块自身的整体受热温度上限应当严格约束在八百五十摄氏度以内,绝不可突破九百摄氏度。大体积钨钢镶件在拆卸时严禁使用单点集中的高温聚焦喷烤,推荐采用多匝线圈实施全周向覆盖加热,或者通过双面布置感应源的方式减少温差应力,杜绝材料因热冲击产生显微开裂。
电气绝缘与现场作业安全构成了生产常态化的基础保障。感应线圈在运行时通过高频大电流并伴有一定高频电压,设备运行工作期间严禁任何人体部位直接触碰线圈或导电汇流铜排。高温刚脱出的工件与辅助夹具表面温度很高,必须严格划定耐火作业区与缓冷存放架。此外,由于钎焊面附着的焊剂残留物或防锈涂层在高温裂解时可能释放微量烟气,作业工位应配置吸烟除尘设施并保持作业区域良好通风。
工件分离完成后的质量复核决定了基体与合金能否安全投入二次再制造。拆解完成后的钢基体座孔需要使用铜丝轮清理掉残存的钎料液滴或微量氧化渣,随后借助游标卡尺或内径三爪千分尺测量内孔圆度与同轴度。只要加热时间与温度被严格锁定在安全窗口内,钢基体通常能够维持稳定的组织性能与尺寸精度,直接作为备用座孔复用。对于取出的钨钢块,在完全冷却后应实施着色渗透无损探伤或在体式显微镜下复查刃口,确认无热裂纹生成后方可列入合格库存进行重新装配或二次刃磨。
工程方案适配边界与实施路径核对
评估将感应局部热拆工艺引入实际车间时,需要对现有工件的结构特点建立前置审核机制。该项技术高度适用于结构紧凑的高价值模具镶块维护、深孔耐磨衬套无损更换、硬质合金钻具与大型铣刀片回收以及因基体损坏而需保全贵重合金的再制造环节。但在面对某些特殊工况时仍需谨慎评估,例如当过盈装配深度过大且长径比很高、内外件材质同为低膨胀膨胀系数硬质合金、或者结合面使用了很高熔点的耐高温无机陶瓷胶黏剂时,局部热拆工艺的温差松退效应可能受限。
企业在推进此类设备与工艺的落地时,技术团队应首先向设备提供方明确自身待拆工件的材料牌号、精确几何尺寸与装配配合公差。随后依据大工件的质量与材质特性,逐项复核主机功率段的涵盖范围、调频匹配区间以及感应线圈的仿形定制能力。通过对现场电源容量、工业循环冷却水水压水温以及防烫通风辅助工位的系统核对,制造企业便能够建立起一套稳定可控的无损拆解规范,在明显提升硬质合金回收完好率的同时,摊薄工装模具的综合维护成本。
东莞市金犇崃机电设备有限公司,创办于1996年,主营高频、超高频、中频、超音频感应加热机等定制特殊机型,为任何金属提供高效可靠的热源,具体应用在热锻(热成型),焊接(釺焊),热处理(淬火,退火)回火,调质,熔炼,热配合以及任何需加热的其他行业。公司位于广东省东莞市厚街镇,服务热线:18098281768,0769-85590626;我们的网站:www.gdjinbenlai.com。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.nanyangweixiaocheng.com/5650.html