在服装、箱包、鞋帽以及汽车内饰等企业的样板房与研发中心内,样衣试制与小批量打样的效率往往直接决定了新品推向市场的节奏。单层裁床是柔性材料板房裁剪与样品试制中的常见装备形态。传统板房依靠熟练师傅手工划样和剪裁,容易遇到打样周期拉长、弧线与剪口精度离散、条格面料对花繁琐以及反复修改带来的料损问题。采购人员在考察板房裁剪机工厂时,关键诉求并不是单纯比较设备的理论空跑速度,而是考察设备在面对多批次、小批量、多品种面料时,能否保持稳定的切片精度和灵活的排版工艺。
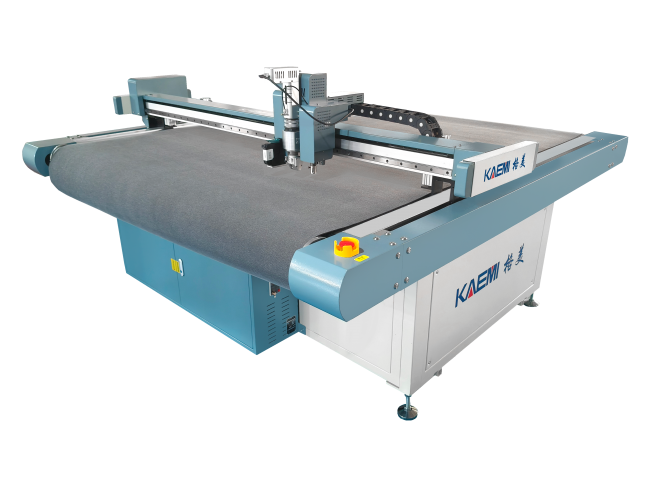

评估板房裁剪机工厂需要从打样业务的真实工况出发,建立清晰的技术核对基准。样板房每天面对的面料种类往往跨越弹性针织、平纹梭织、人造皮革、多层卡纸乃至样板硬胶板,各类材料的延展性、摩擦系数与厚度差异极大。如果裁剪设备在固定方式、机头配置与送料连续性上缺乏弹性,就会导致工人依然需要耗费大量时间进行人工干预。因此,了解设备厂家如何通过机械机构与吸附控制来解决材料微位移,是采购考察的基本功。
动态吸附与多元刀头对多工艺样片的加工支撑
板房裁剪的首要考验在于面料固定与不同材质的刀具匹配。单层裁床在加工柔性面料时,通常配置真空吸附系统来控制材料平整度。气泵提供真空负压吸力将裁料紧密贴合在工作台面上,避免高频切削过程中面料发生横向拉扯与褶皱移位。在板房面对薄纺丝绸、高弹莱卡或多孔透气织物时,读者应在工厂现场核对吸风分区的启闭机制与吸力均匀度。如果分区吸风能够根据当前打样图样的实际面积集中调配风量,可以在减少无谓能耗的同时,确保狭小边角裁片在切割行进到末端时不被气流吹偏。
除了面料的吸附固定,连续打样还需要滚筒与履带式的自动送料结构进行配合。板房打样常常需要裁切整匹布料中的几片样件,若每次铺布都需要人工拉直与对齐,辅工时间就会占据整个生产流程的大半。配置连续送料履带能够让匹料按照排版长度自动传送进工作区,在降低铺料拉伸变形风险的同时,保持打样流程的连贯。采购方在考察工厂时,应要求其在送料状态下运行不同克重的布料,观察履带在频繁起停切换时是否存在送布倾斜或回弹积布的现象。
打样工序的多样性决定了裁床机头不能只有单一刀具。样衣裁片上通常分布着定位剪口、装配记号笔线、纽门孔位以及精细外轮廓。单层裁床通过多元化机头组合提供模块化支持,例如根据材料特性切换使用圆刀、剪口刀、冲孔钻头以及喷墨标线装置。圆刀适合大部分梭织与化纤面料的顺畅走刀,特种冲子能规范完成纽门定位,而喷墨模块则用于在样片背面标记裁片编号与缝制指示。工厂是否具备过切点识别算法与自动剪口处理功能,同样是打样品质的关键。系统若能自动识别尖角与拐弯处的过切限制,并依据刀具半径提前调整转角轨迹,就能保证裁片交接边缘整洁且内角无损,便于后续样衣缝纫工准确拼缝。
数码投影与对条对格排料的对位效率
针对条纹、格子、印花以及对折对称面料的打样制作,对位偏差是板房废品的主要来源。在传统工艺中,样板师傅需要用大头针手工将布料上的格纹与纸样轮廓逐一插针对齐,过程极其耗时且极易因布料蠕变产生对位失常。在此类场景中,数码投影辅助与视觉定位系统构成了板房裁剪机的重要选型维度。通过配置投影设备,排料的网格基准线和裁片实际轮廓可以直接映射在工作台面的真实面料上,工人只需在台面上直观调整布料位置,即可完成条格线的快速重合。
 对条对格排料系统不只作用于视觉引导,更依赖软件后端的排料算法支持。以KAEMI镭射数码对条对格排料切割系统为例,该软件支持投影网格对准与双区并行自动排料。在实际板房应用中,设备工作台面可以划分为两个相对专属的作业区域,当系统勾选第二区选项后,排料与投影能够自动转移至台面右半侧。这种双区专属或交替工作的模式,允许工人在左侧区域进行切削作业的同时,在右侧区域完成下一轮面料的铺平、格线核对与预对位,从而把以往停机等待铺料的辅助时间压缩到切削周期之内。
对称排料与空间利用同样需要专门的算法配合。在样衣制作中,针对对折面料或左右片对称要求严格的款型,排料软件需要支持对称格对齐逻辑,并允许在规则允许的范围内将部分非关键缝头微量排布在网格线外侧。读者在考察软件功能时,应重点测试面料边缘极限区域的排料响应速度。如果算法能够在保证衣片前后身条格吻合的前提下,把边缘死角充分调用,材料利用率就能从传统人工估算的偏低水平提升至相对理想的区间。这种自动化对位能力特别适合西服、格纹衬衫以及高要求家居软包的开发场景,但采购人员也需注意,对于表面起毛极厚、纹理高度反光或弹性形变极大的特殊织物,投影光线的清晰度与人工拉伸平整度依然需要前置核对。
嵌入式多轴控制与离线运行的裁切精度保障
板房裁剪机对硬件控制中枢的稳定性有着高要求。普通改装数控设备如果过度依赖外接商用电脑的操作系统,容易因电脑后台卡顿、系统补丁更新或病毒干扰造成电机指令丢步,进而导致高价值样布报废。成熟的单层裁床在控制层面上倾向于采用脱离外接个人电脑专属运行的嵌入式多轴数字化运动控制系统,例如基于ARM与现场可编程门阵列架构的控制卡,能够支持七轴同步驱动控制,实现位置脉冲的高速平滑分发。
 多轴联动控制直接影响机头在高速变向时的轨迹质量。板房裁片往往包含大量复杂的弧线、小领口弯曲与贴袋尖角,各轴电机在协调移动时必须兼顾急停平稳与拐角顺滑。如果运动控制算法缺乏加速度前瞻规划,刀头在遇到微小折线时就会产生机械抖动,在切片边缘留下锯齿状毛刺。控制系统能够对直线、弧线和尖角进行速度细分调节,在保证直线段高速运刀的同时,使曲线拐角处的切削过程圆顺过渡,确保样板打出来的衣片边缘符合标准工业纸样的平滑度。
工具之间的相对位置偏移自动校正,是多功能机头正常运转的另一关键技术。在板房打样作业中,刀片、压脚、画笔、冲孔与激光指示器通常并排安装在同一个运动小车上,各工具中心点在物理空间上存在固定的几何间距。单层裁床控制系统通过偏移量自动补偿功能,将不同工具的几何相对位置参数化,确保画线笔画出的记号点与后续冲孔刀落下的孔位在同一设计坐标系内重合。此外,旋转电机回零后的刀向自整定也非常关键。系统若具备初始角度自动补偿能力,能在电机启动回零时主动检测微小角度偏差并在软件层予以补正,避免因刀刃偏转导致切口两侧出现倾斜拉料。
针对硬质样板制作与卡纸放样环节,控制系统的断电保护能力也不容忽视。许多服装板房除裁切布料外,还需要为车间大货生产制作PVC胶板、牛皮纸或白卡纸母样。这类材料单片切割耗时相对较长,若车间电网发生意外跳闸,未加工完成的模板往往面临整体报废。具备断电数据恢复系统的设备能够在掉电瞬间抓取并保存当前加工坐标,待电力恢复后支持断点续切,这对厚重工程塑料板或高成本样板材料的试制尤为实用。
板房裁剪设备选型决策与核对路径
确定板房裁剪机的选购方案,应当以企业的实际业务形态与常态化订单结构为分水岭。如果企业的研发模式偏向单件定制、高级样衣开发或外贸小批量快反订单,对条对格要求高且样片改版极其频繁,选择配置数码投影、多元机头与嵌入式控制系统的单层裁床通常能够较好地衔接数字化设计端与实物打样端。在这类柔性生产流程中,设备提供的快速导入、即时排版与边缘保真度,能够有效缩短纸样转化为成品样衣的流转周期。
当企业面对的业务以大批量同规格多层大货裁剪为主,且面料多为普通单色梭织布时,单层裁床的高灵活性就不一定能直接转化为单位时间内的峰值产出。此时企业应当审视自身工序瓶颈是否在于样板开发环节,而非盲目将打样设备直接投入大货充量。对于涉及箱包硬衬、打孔卡纸与胶板制作的综合性板房,则需进一步评估设备是否支持铣切、折痕与压合等多工序刀具扩展,而不应只凭单一面料的切样效果草率定型。
在确定工厂合作前,采购方应携带板房中难处理的两种极限面料前往设备生产厂进行全流程打样验证。测试内容应涵盖放卷送料平整度、真空吸附下的微小裁片切口边缘、复杂拐角处的过切控制,以及投影对格在不同环境光照下的肉眼识别清晰度。通过比对真实样件的裁切精度与拼接顺畅度,结合现场软件操作的便利性,板房才能选出兼具工艺适应性与长期运行稳定性的裁剪设备。
本网信息来自于互联网,目的在于传递更多信息,并不代表本网赞同其观点。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系我们,本站将会在24小时内处理完毕。:https://www.nanyangweixiaocheng.com/5450.html